Как оценить износ резцов дорожных фрез до повреждения держателя
Опубликовано: 08.11.2026
Дорожное фрезерование — процесс с экстремальными абразивными нагрузками. Рабочий орган машины принимает на себя прямой удар: разрушает асфальтобетон, срезает неровности и смешивает фрагменты покрытия. Первой линией обороны выступает резец, а держатель (башмак) служит лишь опорой. Если твердосплавная пластина и стальной хвостовик стираются до критической черты, нагрузка переходит на держатель. Его замена требует сварочных работ и остановки техники на долгий срок, что ведет к серьезным финансовым потерям.
Конструкция рабочего органа и точка невозврата
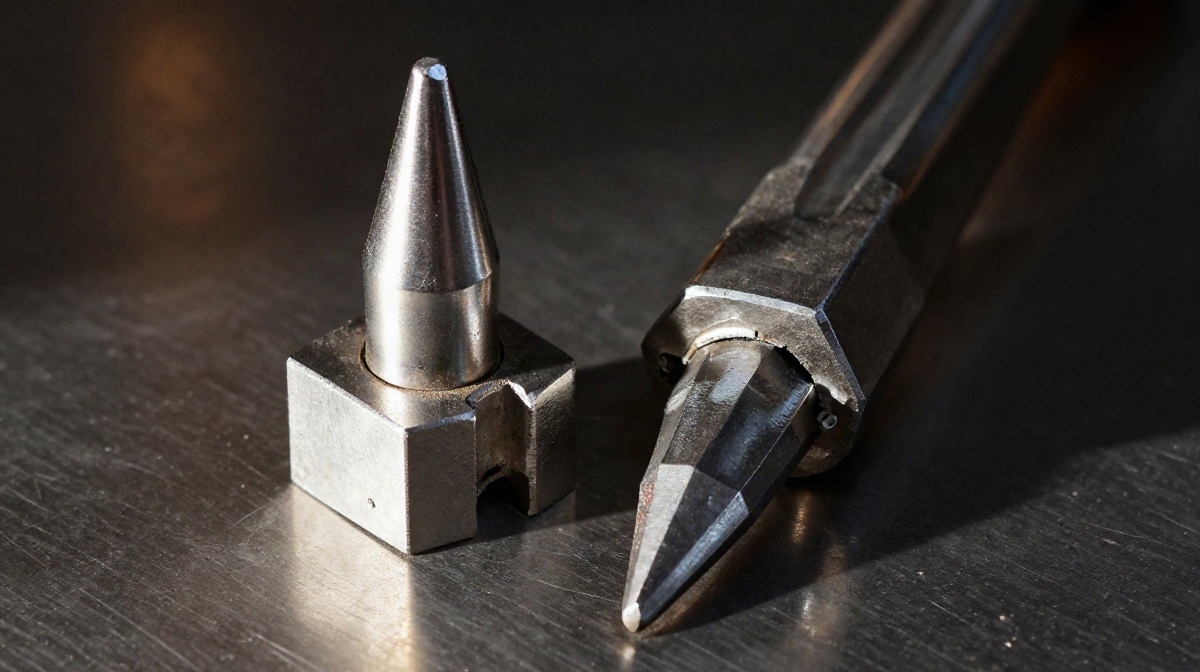
Типичный резец для холодного фрезерования состоит из хвостовика из легированной стали и напаянной твердосплавной коронки. Держатель фиксирует хвостовик в барабане. Пока коронка цела, она снимает слой покрытия. По мере износа коронки в работу вступает конусная часть хвостовика. Граница безопасности заканчивается там, где сталь хвостовика соприкасается со сталью держателя. Как только зазор исчезает, трение «металл по металлу» под нагрузкой моментально деформирует гнездо держателя.
Перед заменой стоит уточнить исполнение расходника: раздел по резцам для дорожных фрез поможет сопоставить обозначения, а состояние держателя нужно проверить непосредственно на машине.
Замена изношенного резца занимает несколько минут и стоит копейки по сравнению с ремонтом держателя, который требует снятия барабана, газорезки и сварочных работ.
Визуальные и метрические признаки критического износа
Определить границу допустимого износа можно по нескольким маркерам. Основной критерий — остаточная толщина хвостовика в его средней части (зоне максимального трения об асфальтобетон). У нового резца диаметр хвостовика обычно составляет 20 мм. Когда диаметр уменьшается до 17–18 мм, резец подлежит обязательной замене. Дальнейшее снижение толщины ведет к разбиванию посадочного места в держателе из-за появления люфта и прямого контакта стенок.
Инструментальный контроль
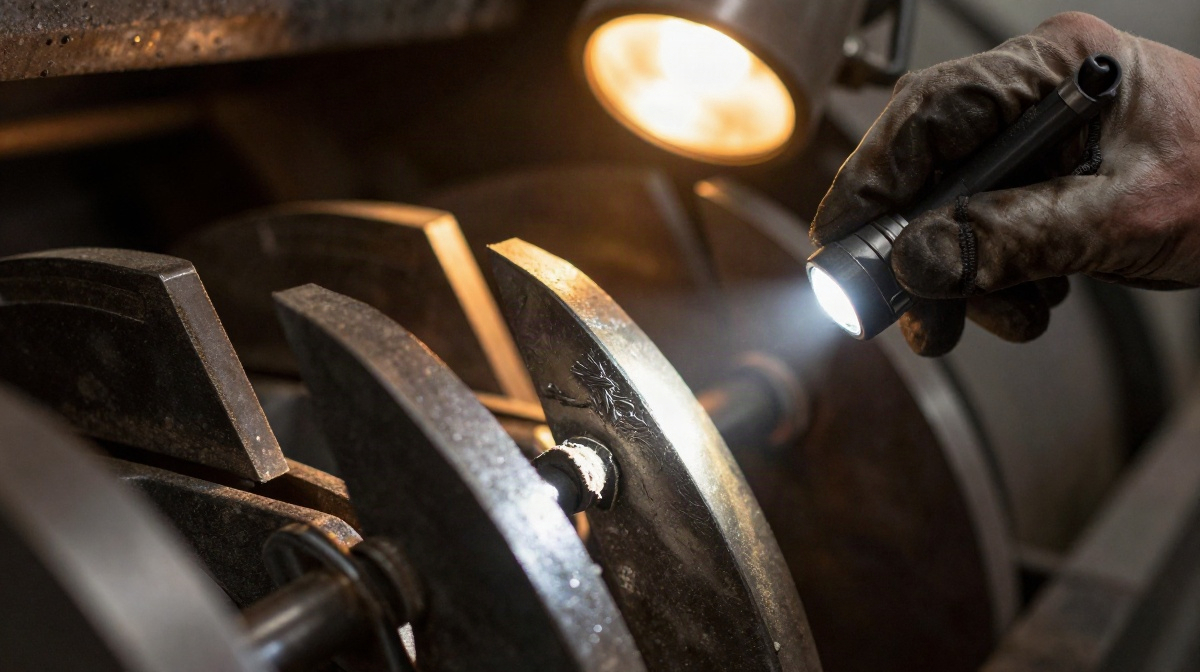
Оценка «на глаз» часто подводит машинистов, особенно в условиях запыленности и плохого освещения. Для точного контроля применяют два метода:
- Шаблон (скоба): Металлическая пластина с вырезами разной ширины. Если резец проходит в узкий паз шаблона, его износ критичен. Широкий паз соответствует допустимому износу.
- Штангенциркуль: Измерение диаметра хвостовика в самой тонкой части. Метод точный, но трудоемкий при проверке сотен резцов на барабане.
Визуально настораживать должны блестящие полосы на хвостовике, расположенные вплотную к держателю, или полное отсутствие твердосплавной коронки. Если коронка выкрошилась, хвостовик сотрется до опасного предела за пару часов интенсивной работы.
Сравнение типов резцов по устойчивости к износу
Рынок расходников для дорожно-строительной техники в Беларуси предлагает два основных типа рабочих органов: конические и плоские (фрезерные). Их поведение при износе существенно различается, что напрямую влияет на сохранность держателей.
| Параметр | Конический резец | Плоский резец |
|---|---|---|
| Принцип работы | Вращается в держателе за счет асимметричной нагрузки | Закреплен жестко, не вращается |
| Характер износа | Равномерный по окружности хвостовика | Локализованный на одной грани |
| Риск для держателя | Низкий при свободном вращении, высокий при заклинивании | Средний, зависит от скорости стирания грани |
| Область применения | Асфальтобетон, мягкие породы | Бетон, скальные породы, армированный асфальт |
Конические резцы выгодны тем, что при вращении они самоочищаются и изнашиваются равномерно. Однако если абразив (песок, пыль) попадает между хвостовиком и стенками держателя, резец заклинивает. С этого момента он работает как плоский, но без запаса прочности на грани. Заклинивший конический резец стирается в одну сторону в два раза быстрее, и именно он чаще всего сжигает держатель.
Специфика работы на белорусских дорогах
Асфальтобетонное покрытие в Беларуси содержит значительное количество гранитного щебня и песка. Это мощный абразив, который интенсивно стачивает не только коронку, но и сталь хвостовика. Кроме того, частые перепады температур и использование противогололедных реагентов в городах приводят к разрушению верхнего слоя покрытия. При фрезеровании такого асфальта машина регулярно встречает участки с выступающей арматурой, люками или корнями деревьев, что вызывает сильные ударные нагрузки.
В подобных условиях заклинивание резцов в держателях происходит регулярно из-за влажной глинистой пыли, которая работает как абразивная паста внутри гнезда. Выбор резцов с качественным антифрикционным покрытием хвостовика (часто карбид-хромовым) становится необходимостью. Такое покрытие снижает трение, способствует вращению и отводит тепло от твердосплавной коронки, предотвращая тепловое разрушение паяного шва.
Алгоритм замены: как не пропустить момент
Системный подход к обслуживанию барабана избавляет от внезапных поломок и дорогостоящих простоев. Проверку состояния резцов целесообразно разделить на несколько этапов.
- Ежесменный осмотр: Визуальная оценка наличия коронок. Резцы с выкрошенными или отсутствующими пластинами меняют немедленно, независимо от степени износа хвостовика.
- Проверка вращения: Проворачивание каждого резца вручную. Заклинившие экземпляры извлекают, очищают гнездо держателя от пыли, смазывают специальной пастой и ставят на место. Если хвостовик уже перегрет (появились цвета побежалости), резец заменяют.
- Шаблонный контроль (раз в 50–100 моточасов): Промер износа хвостовика скобой. Все резцы, прошедшие в узкий паз, подлежат замене.
Менять резцы поштучно по мере износа экономически не всегда оправданно. Это ведет к разной высоте выступания коронок над барабаном, из-за чего нагрузка распределяется неравномерно: новые резцы берут на себя основную работу и изнашиваются ускоренно. Оптимально проводить замену всего ряда или целого барабана, когда 30–40% резцов достигли предельного износа. Снятые резцы с остаточным ресурсом используют на менее ответственных участках или в зонах барабана с пониженной нагрузкой.
Выбор расходников: критерии и сравнение вариантов
При подборе резцов для дорожных фрез стоит ориентироваться не только на цену, но и на совместимость с материалом покрытия и конструкцией барабана. Дешевые аналоги без антифрикционного покрытия часто заклинивают уже на первых километрах фрезерования, что ведет к описанному выше каскаду проблем с держателями.
Основные параметры для выбора:
- Типоразмер хвостовика: Должен строго соответствовать модели держателя. Хвостовик диаметром 20 мм не будет надежно фиксировать в гнезде, рассчитанном на другой размер, что вызовет биение и быстрое разрушение посадочного места.
- Марка твердого сплава: Для реалий с высоким содержанием щебня оптимальны сплавы группы ВК (вольфрам-кобальтовые) с добавлением карбида титана для повышения ударной вязкости.
- Наличие защитного покрытия: Покрытие хвостовика снижает риск заклинивания и продлевает жизнь держателю, компенсируя попадание абразивной пыли.
Сравнивая предложения на рынке, необходимо учитывать репутацию производителя расходников. Заводские резцы проходят термообработку по строгим протоколам, обеспечивая нужную твердость хвостовика (около 40–45 HRC) и коронки (около 85 HRA). Контрафакт или кустарный выпуск часто страдает перегревом при пайке коронки, что ведет к образованию микротрещин и быстрому выкрашиванию рабочего органа.
Экономика профилактики
Стоимость держателя в 10–15 раз превышает стоимость качественного резца. Если из-за пренебрежения контролем износа разбивается гнездо, владелец техники платит дважды: за сам держатель и за простой спецтехины. Регулярный шаблонный контроль, очистка гнезд от пыли и своевременная замена стертых хвостовиков — простые процедуры, которые сберегают ресурсы. Оценка износа до повреждения держателя требует дисциплины, но окупается уже после первой предотвращенной сварки на барабане фрезы.
Чек-лист контроля барабана дорожной фрезы:
1. Остановить машину, заглушить двигатель.
2. Визуально найти резцы без коронок - удалить.
3. Проверить вращение каждого резца.
4. Застрявшие - выбить, очистить гнездо, смазать.
5. Промерить хвостовики шаблоном в зоне макс. износа.
6. Заменить резцы с диаметром хвостовика менее 17-18 мм.